铸铁暖气片壁厚为什么卡在3毫米:凝固时间按模数平方走,薄到2毫米型腔只能浇565毫米

先给结论:凝固时间由模数的平方决定,而铁水还得先跑得到
铸铁暖气片做不出 1.5 毫米的薄壁,不是厂家保守,也不是怕水压——铸铁件哪里先凉、凉得多快,只由一个几何量决定:模数 M = 体积 ÷ 散热面积。把 M 代进凝固公式,3 毫米壁的凝固时间是 2.54 秒,薄到 2 毫米就只剩 1.13 秒。真正卡死壁厚的是另一句:铁水必须在冻住之前把型腔走完。今天把这条链从上到下推一遍,最后给你两个能拿去对照实物的门槛。
一、模数:一块平板两面对着冷,M 等于半壁厚
先把量打通。铸铁散热器的柱身可以近似看成一块厚度均匀的两面板状铸件。拿一个面积 S、总壁厚 2δ 的平板来算:
M = V / A = (2δ·S) / (2·S) = δ
注意 δ 是半壁厚,因为热量不是从上表面单向跑掉,而是上下两面同时被砂型吸走。这一条最常被忽略,忽略了就会把凝固时间算错四倍。于是:
· 3.0 毫米壁厚 ⇒ M = 1.5 毫米
· 2.0 毫米 ⇒ M = 1.0 毫米
· 12.0 毫米(例如柱身与上下联箱的交接块)⇒ M = 6.0 毫米
二、凝固层厚度是 K·√t,不是 K·t
这一步是整个推导的支点。把砂型当成半无限大物体,温度 Ts 的铁水贴上去,单位面积在时间 t 内被铸型吸走的热量是:
q / A = (2/√π) · b · (Ts − T₀) · √t
其中 b = √(k·ρ·c),叫铸型蓄热系数,衡量的是铸型"吸热能力"而不是单纯的传导能力。注意式子里的 √t:铸型吸热随时间走平方根,不走线性。后面所有的平方关系都埋在这里。
取湿砂型常见参数:导热系数 k = 0.7 W/(m·K),密度 ρ = 1550 kg/m³,比热 c = 1050 J/(kg·K),得:
b = √(0.7 × 1550 × 1050) = √1 139 250 = 1067 J/(m²·K·s0.5)
再看铁水这边。凝固出厚度 x 的金属层,每平方米要放出的热量是 ρ·L·x。取灰铸铁 ρ = 7200 kg/m³、凝固潜热 L = 200 kJ/kg、共晶凝固温度 1150 ℃、砂型初始温度 25 ℃(温差 1125 K):
ρL = 7200 × 200 000 = 1.44 × 10⁹ J/m³
b·ΔT = 1067 × 1125 = 1.20 × 10⁶ J/m³
吸热与放热相等,解出 x:
ρL·x = (2/√π)·b·ΔT·√t ⇒ x = K·√t,K = (2/√π)·(b·ΔT)/(ρL)
K = 1.1284 × (1.20×10⁶ / 1.44×10⁹) = 9.41 × 10⁻⁴ m/√s,即 0.94 mm/√s,换算成铸造车间惯用单位是 0.73 cm/√min。
三、自洽闭合:把 B = 1/K² 反过来校验
凝固进行到凝固层厚度刚好等于模数 M 时,整件就冻透了。把 x = M 代回去:
t = (M / K)² = M² / K², Chvorinov 常数 B = 1 / K² = 1.13 × 10⁶ s/m²
换一条独立的路再算一遍,看是否闭合——直接用 Chvorinov 的封闭写法:
B = (π/4)·[ρL / (b·ΔT)]² = 0.7854 × (1.44×10⁹ / 1.20×10⁶)² = 0.7854 × 1 439 000 = 1.13 × 10⁶ s/m²
两条路落到同一个数,相对偏差小于万分之二;其中那个 π/4,正是 (√π/2) 倒数的平方。手册上看上去毫不相干的两个数——"凝固系数 0.73"和"Chvorinov 常数 1.13×10⁶"——其实是同一个量的两种写法,一个配 √t 律用,一个配 M² 律用。
四、壁厚一列表:3 毫米 2.54 秒,减一半时间掉到四分之一
代入 t = 1.13×10⁶ · M²:
· 3.0 mm(M = 1.5 mm)⇒ 2.54 s
· 2.5 mm(M = 1.25 mm)⇒ 1.76 s
· 2.0 mm(M = 1.0 mm)⇒ 1.13 s
· 1.5 mm(M = 0.75 mm)⇒ 0.64 s
· 12.0 mm(M = 6.0 mm,柱身与联箱交接)⇒ 40.7 s
先做一次倍率同异检验:壁厚 3 → 1.5 毫米,比值是 2;凝固时间 2.54 → 0.64,比值恰好 4.00 = 2²。倍率落在平方上,说明中间只有一个变量在起作用(就是模数),没有第二重效应混进来。同一件铸件上薄处与厚处差 4 倍厚度(3 mm 对 12 mm),凝固时间差 16.0 倍——这正是最后一节那个渗漏问题的根源。
五、真正的门槛:充型时间必须排在凝固时间前面
凝固时间本身不是目的。铁水得先在冻住之前把型腔走完,否则流动前沿先僵住:轻则冷隔(两股金属接上了却没熔合),重则浇不足直接缺角。判据是一句话:
t充型 = L / v < t凝固
砂型重力浇注,型腔内铁水前沿速度大致 0.5 m/s(再高就卷气、冲砂)。取一台中心距 600 毫米的柱型散热器,总长约 700 毫米,按最不利的单端浇口计,路径就是 700 毫米:
t充型 = 0.70 / 0.5 = 1.40 s
拿它去比对上一节那张表:3.0 毫米的 2.54 秒够用,富余 1.82 倍;2.5 毫米的 1.76 秒只剩 1.26 倍,已经贴脸;2.0 毫米的 1.13 秒不够,差 24%;1.5 毫米的 0.64 秒差 2.2 倍,完全没有商量。把式子反过来解,让 t凝固 = 1.40 s:
M = √(1.40 / 1.13×10⁶) = 1.11 mm ⇒ 壁厚 = 2.23 mm
2.23 毫米就是这条工艺线上的生死线,行业把批量产品的壁厚定在 3 毫米,等于在这条线之上留了 1.35 倍的安全裕量。换成"可浇距离"的说法也一样:3 mm 能浇 1271 mm,2.5 mm 浇 883 mm,2 mm 只浇 565 mm,1.5 mm 只剩 318 mm。老式大 60 型中心距还在 1000 毫米以上,这就更说明 2 毫米的壁是走不下去的。
顺带提醒:站内《高层采暖竖向分区》那篇是按铸铁暖气片 0.6 MPa 承压反推楼层高度的,承压那条线宽得很;真正把壁厚顶住的从来是铸造,不是压力。
六、被挪走的那一份热量:过热上哪去了
上面算的是"铁水一进型腔就到凝固温度"的理想情形。实际浇注温度常取 1350 ℃,比共晶温度高出 200 K,这份过热要先被铸型吸掉才开始凝固。铁水比热按 820 J/(kg·K) 计:
L等效 = 200 + 0.82 × 200 = 364 kJ/kg, 时间放大 (364/200)² = 3.31 倍
若按这个上限计,3 毫米壁的凝固时间变成 8.4 秒,2 毫米也有 3.7 秒,看上去 2 毫米都能浇。但这里必须说清两件事:第一,过热在充型途中经过内浇道、型壁就散掉大半,真正留在铸件里等着导出的远没有 200 K;第二,它对所有壁厚都是同一个倍率,既不改变 3→1.5 之间那个 4.00 的平方关系,也不改变 2.23 毫米这个门槛的相对位置(只整体平移)。工程上按无过热取值,得到的是偏保守的一侧——宁可信其快,不可信其慢。
七、反直觉:把砂型"升级"成金属型,反而浇不出来
现在补第二个环节的岔。金属型看着比砂型先进,蓄热系数也确实更大。模具钢取 k = 40 W/(m·K)、ρ = 7800 kg/m³、c = 500 J/(kg·K):
b金属 = √(40 × 7800 × 500) = 12 490, 是砂型的 11.7 倍
由于 t ∝ 1/b²,同一块 3 毫米壁在金属型里:
t = 2.54 / 11.7² = 2.54 / 136.9 = 0.0186 s, 可浇距离 = 0.5 × 0.0186 = 9.3 毫米
一厘米都过不去。想在金属型里浇 700 毫米,充型速度得抬到 0.70 / 0.0186 = 37.6 m/s,已经是压铸的速度区间。而铸铁熔点 1150 ℃,模具寿命撑不住这种高速高压冲刷,所以铸铁暖气片至今只能用砂型或覆膜砂——在薄壁铸铁这件事上,"高效"的金属型是明确的下坡路。
八、为什么压铸铝暖气片能做到 1.5 毫米:赢的是速度,不是材料
把同一套算法换到铝上跑一遍。铝合金 ρ = 2700 kg/m³、L = 389 kJ/kg、熔点 610 ℃、金属型预热到 200 ℃(ΔT = 410 K):
B铝 = (π/4)·[2700 × 389 000 / (12 490 × 410)]² = 3.30 × 10⁴ s/m²
壁厚 1.5 mm(M = 0.75 mm)⇒ t = 3.30×10⁴ × (0.75×10⁻³)² = 0.0186 s
有意思的事出现了:铝压铸 1.5 毫米的凝固时间,和上一段铸铁在金属型里 3 毫米的凝固时间,精确落在同一个 0.0186 秒上。材料、温差、壁厚三项全不相同,两条独立的算法给出同一个数——这不是巧合,是因为两者的 b·ΔT/(ρL) 恰好接近。
那凭什么铝能做成、铸铁不行?因为压铸的内浇口速度是 30~60 m/s,取 40 m/s:
Lmax = 40 × 0.0186 = 743 mm
和砂型铸铁 3 毫米那档的 1271 毫米是同一个量级。结论很清楚:决定壁厚下限的是乘积 v · ts,不是材质的名头。铸铁受热工艺限制只能拿到 0.5 m/s 量级,就只剩加厚这一条路可走;铝能拿到 40 m/s,壁厚便能压到一半。
九、顺带解释两个现场现象
现象一:柱身与联箱交接处最容易出砂眼渗漏。前面算过,12 毫米厚块的凝固时间 40.7 秒,是 3 毫米柱壁 2.54 秒的 16 倍。当厚块还在最后收缩、正需要外面的铁水补进来时,通往它的那圈薄壁早已冻死,补缩通道先断了;厚块只能就地形成一批分散的微小孔洞,也就是缩松。这些孔洞往往当时并不穿透,要等多年充压和热循环慢慢连通。站内《砂眼渗漏信号》与《打压半小时不漏不代表没缝》两篇讲的正是这条链路的下半段。
现象二:灰铸铁为什么敢用很小的冒口。铸铁凝固时要析出石墨,而石墨的比容远大于溶解态的碳。按 1 kg 铸铁析出 2.8% 的石墨算:
溶解态占体积 = 0.028 / 7200 = 3.89 cm³;析出后占体积 = 0.028 / 2250 = 12.44 cm³
每公斤净膨胀 8.56 cm³,而 1 kg 铸铁自身体积 = 1/7200 = 138.9 cm³ ⇒ 膨胀 6.16%
这个数与灰铸铁约 4.5% 的体收缩同量级,收支基本打平,这就是灰铸铁被称为"自补缩"合金的定量说法,也是它比铸钢、比球墨铸铁更敢做复杂薄壁件的原因——球状石墨的析出膨胀小得多,冒口就得老老实实按模数规矩来。
十、现场怎么用
不用背公式,记这一组:
· 铸铁暖气柱 3 毫米壁 ⇔ 模数 1.5 毫米 ⇔ 凝固 2.5 秒 ⇔ 最多浇约 1.27 米流动距离
· 壁厚减一半,凝固时间降到四分之一,可浇距离同步降到四分之一
· 同一件上厚薄差一倍,凝固时间差四倍;差 4 倍则差 16 倍,缩松一定长在最厚的地方
· 铸铁不能"升级"成金属型,那是把 2.54 秒压成 0.019 秒,连一厘米都过不去
回头再看站里《铸铁每公斤每度只散 0.28 瓦》那个结论:铸铁在金属热强度上输给铜铝一大截,再加上这边 3 毫米的壁厚下限没法往下破,两件事叠起来,才解释清楚为什么铸铁暖气片又重又厚,却仍然在某些场合占着位置。
相关产品推荐
结合本文场景,瑞华特可提供以下采暖产品和配套选型建议:
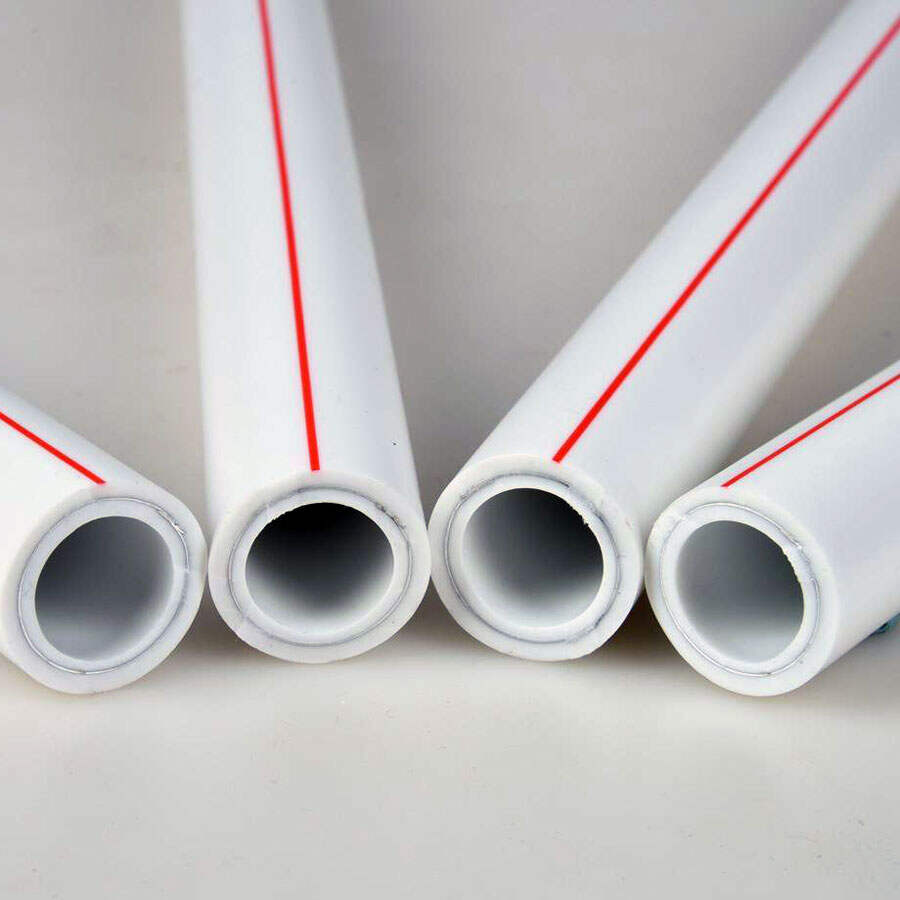
- PPR采暖主管 DN25/DN32:用于壁挂炉、分水器和采暖主管连接,适合地暖与暖气片混合系统配套。
- PERT-II阻氧地暖管 DN20:适用于家庭地暖盘管和工程地暖系统,柔韧性好,适合低温热水地面辐射采暖。
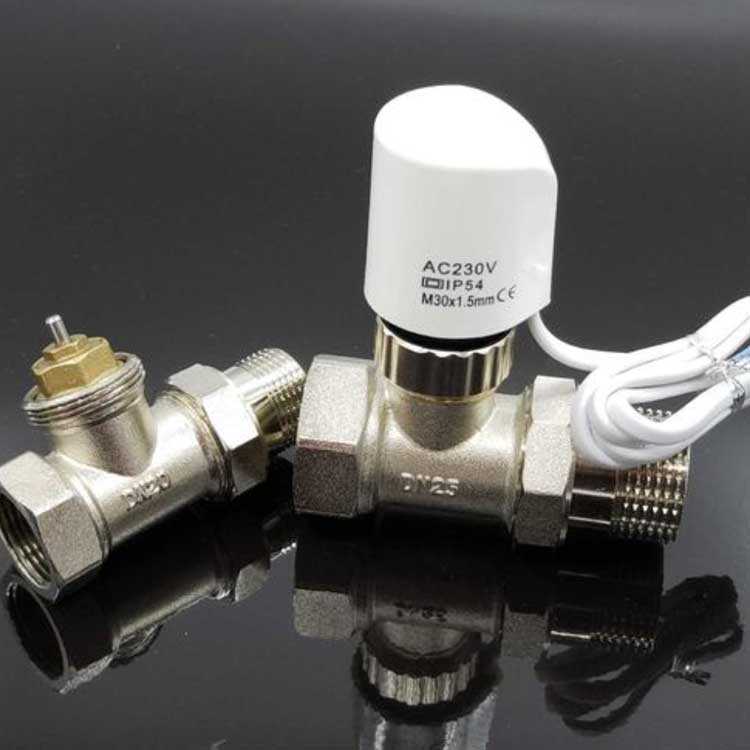
- 地暖电热执行器 WK-24:安装在分水器回路阀门上,配合温控面板控制单路地暖开闭。
需要确认规格、数量或工程采购清单,可联系瑞华特暖气片厂家获取免费选型指导。